


„Dacromet“ ist ein transliterierter Begriff und sein englischer Name ist „DACROMET“. Diese Oberflächenbehandlungstechnologie hat aufgrund ihrer einzigartigen Beschichtungseigenschaften ein breites Anwendungsspektrum im industriellen Bereich.


Dacromet wurde erstmals Ende der 1950er Jahre entwickelt. Zu dieser Zeit wurde in den kalten Wintern Nordamerikas und Nordeuropas häufig Salz auf Straßen verwendet, um den Gefrierpunkt zu senken und den Verkehr zu entlasten. Die Chloridionen in Natriumchlorid erodierten jedoch den Stahluntergrund und verursachten schwere Schäden an Fahrzeugen. Der amerikanische Wissenschaftler Mike Martin entwickelte eine hochdisperse wasserlösliche Beschichtung mit Zinkflocken als Hauptbestandteil sowie Aluminiumflocken, Chromsäure und entionisiertem Wasser als Lösungsmittel. Nach einem vollständig geschlossenen Beschichtungs- und Backprozess wurde eine dünne Beschichtung gebildet, die der Erosion durch Chloridionen erfolgreich widerstand, was ein neues Niveau in der Korrosionsschutztechnologie markierte und den Nachteil der kurzen Lebensdauer herkömmlicher Korrosionsschutzverfahren revolutionierte.
In den 1970er Jahren führte das japanische Unternehmen NDS die Dacromet-Technologie vom US-amerikanischen MCI-Unternehmen ein, kaufte die Nutzungsrechte im asiatisch-pazifischen Raum auf und übernahm eine Mehrheitsbeteiligung am US-amerikanischen MCI-Unternehmen. Nachdem die Dacromet-Technologie in Japan verbessert worden war, entwickelte sie sich in Japan rasch und es entstanden mehr als 100 Beschichtungsfabriken und mehr als 70 pharmazeutische Einheiten. Im Jahr 1994 führte China offiziell die Dacromet-Technologie aus Japan ein. Ursprünglich wurde es nur in der Verteidigungsindustrie und bei inländischen Autoteilen verwendet, später wurde es in verschiedenen Branchen wie Energie, Bauwesen, Meerestechnik, Haushaltsgeräte, Hardware und Normteile, Eisenbahnen, Brücken, Tunnel, Autobahnleitplanken, Petrochemie, Biotechnik, medizinische Geräte, Pulvermetallurgie usw. eingesetzt.
Definition und Prinzip
1.Definition
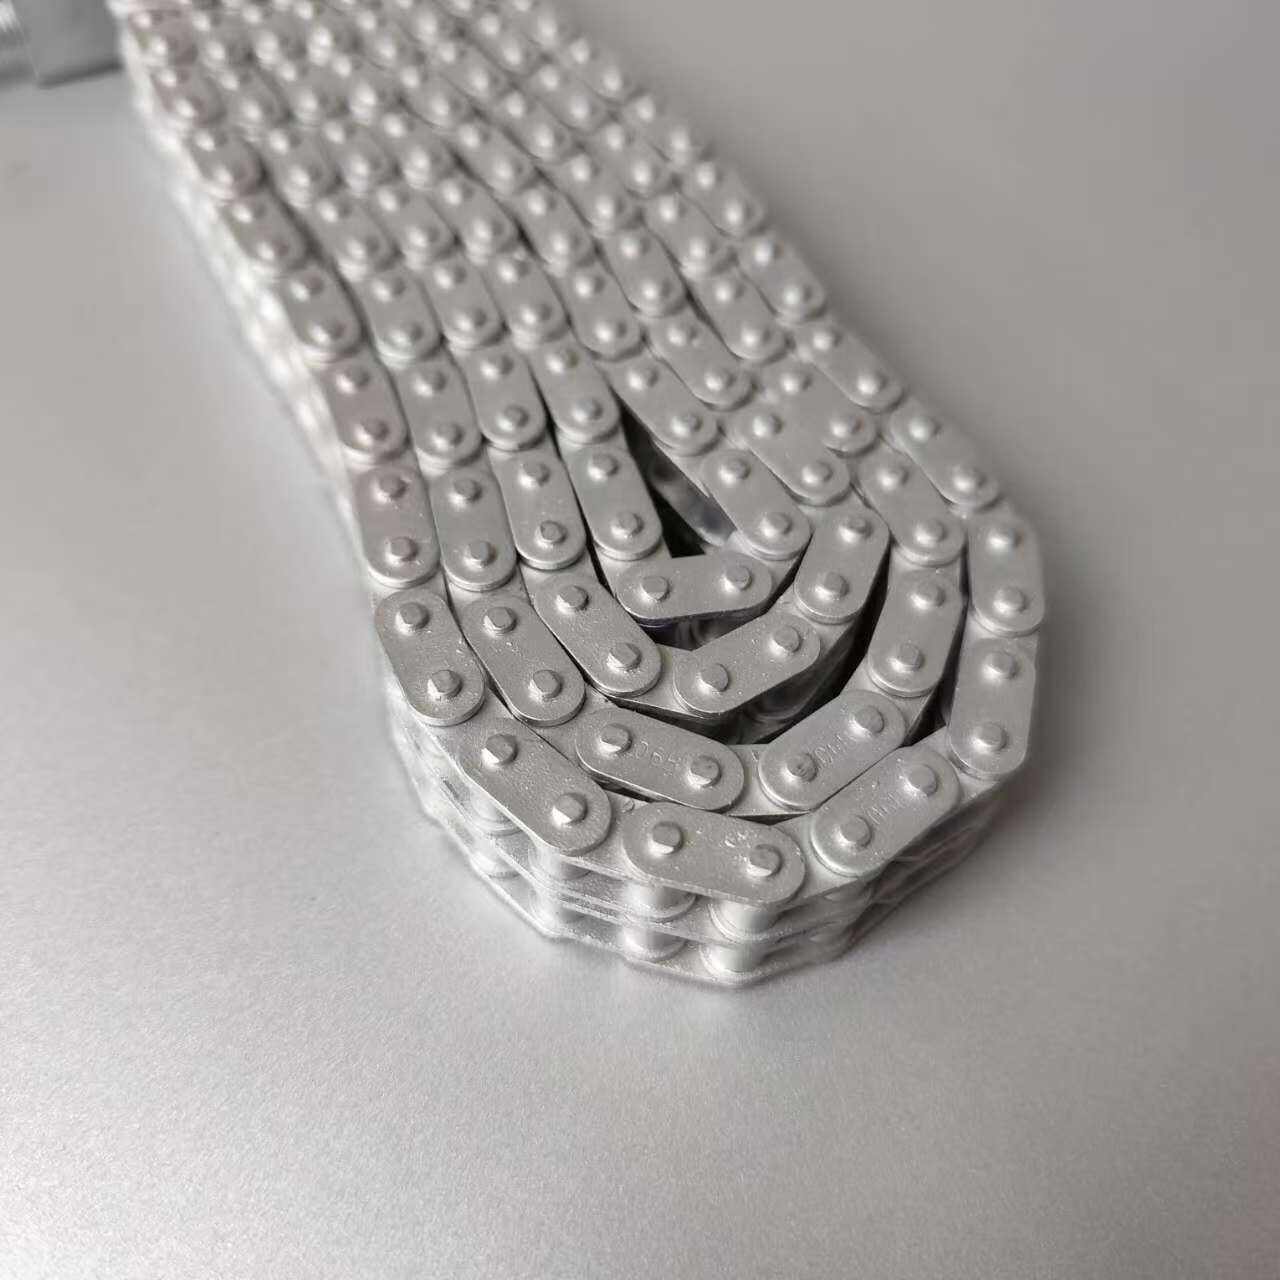
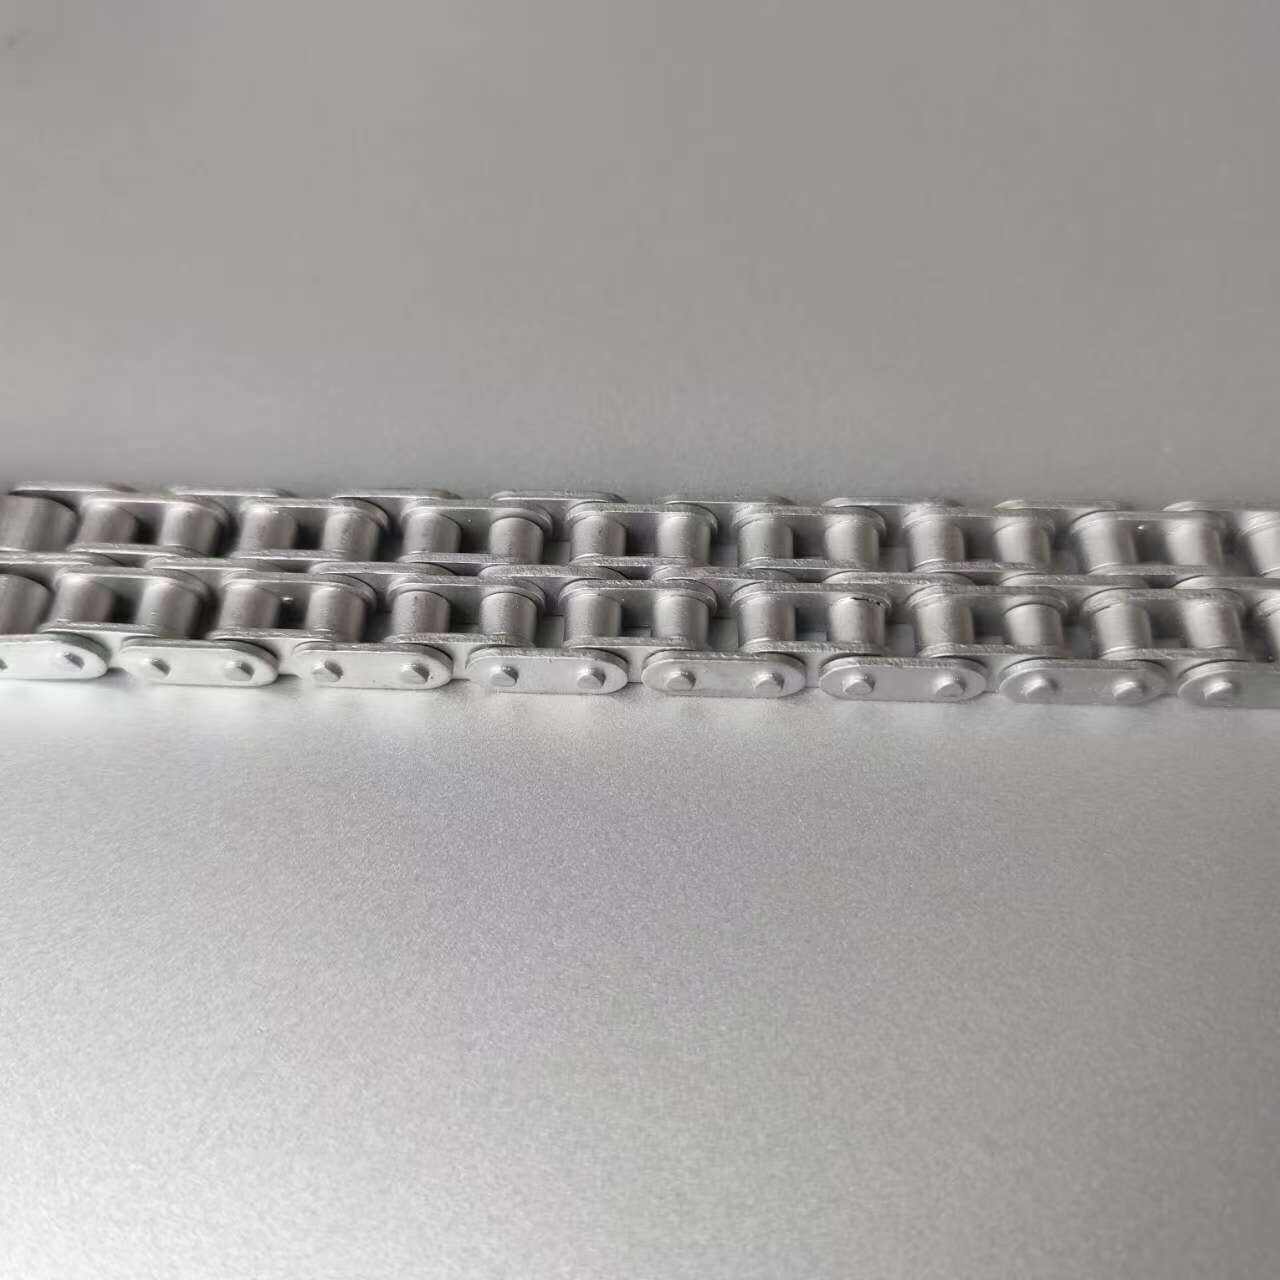
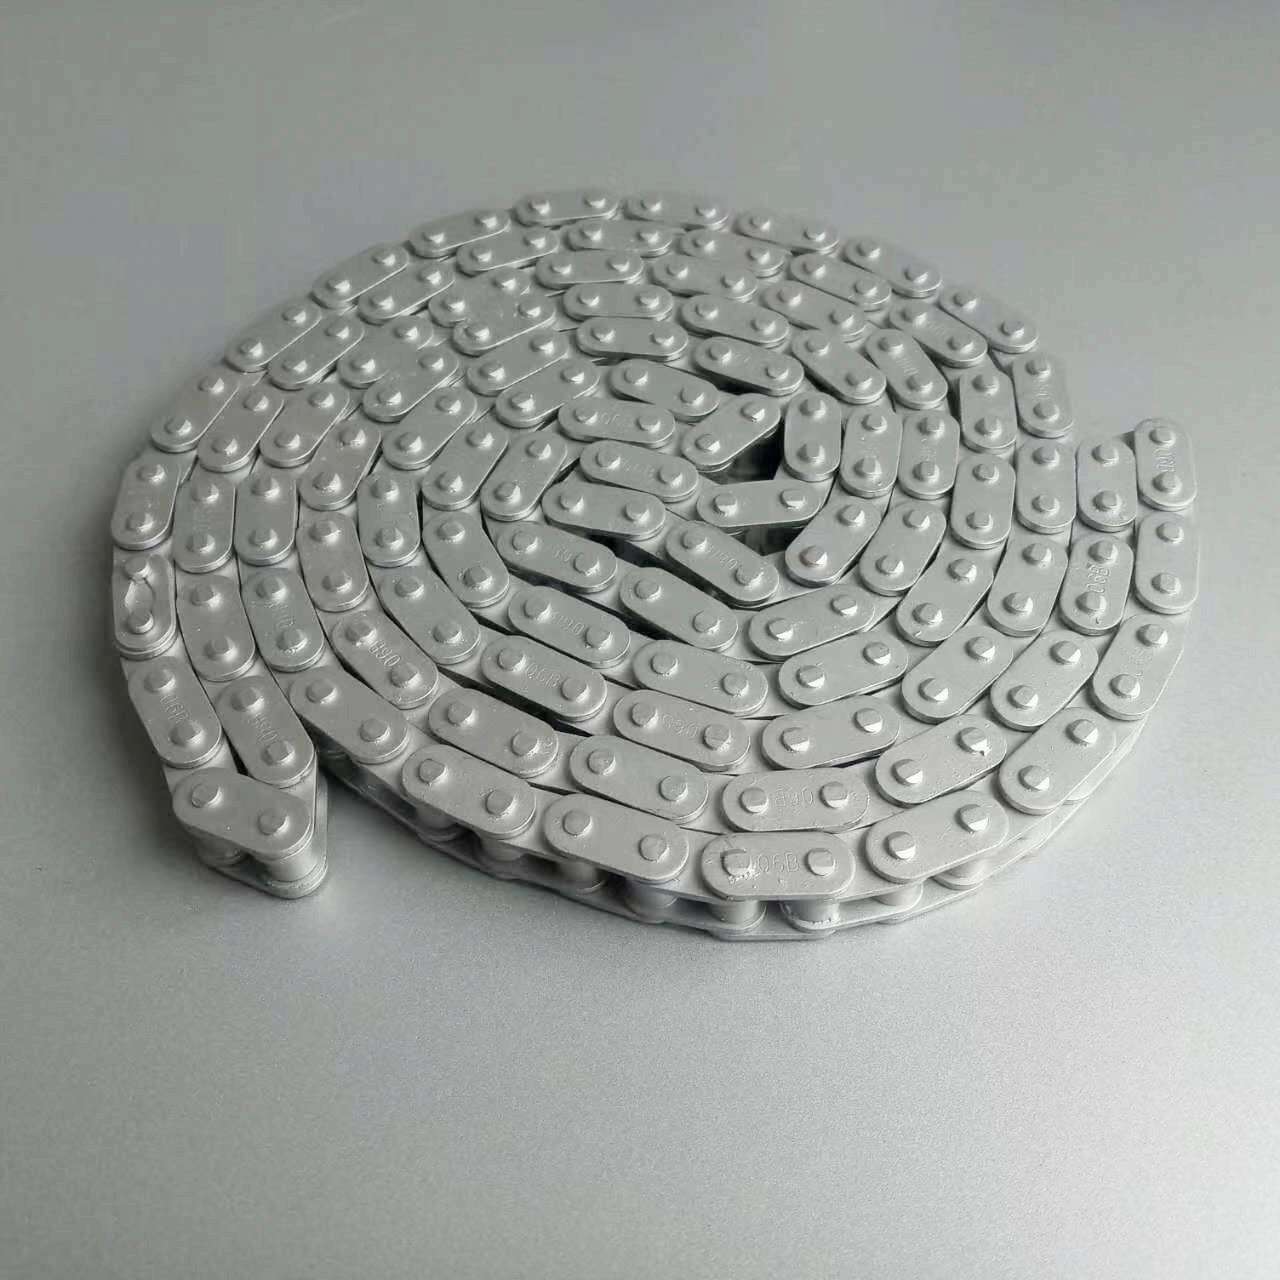
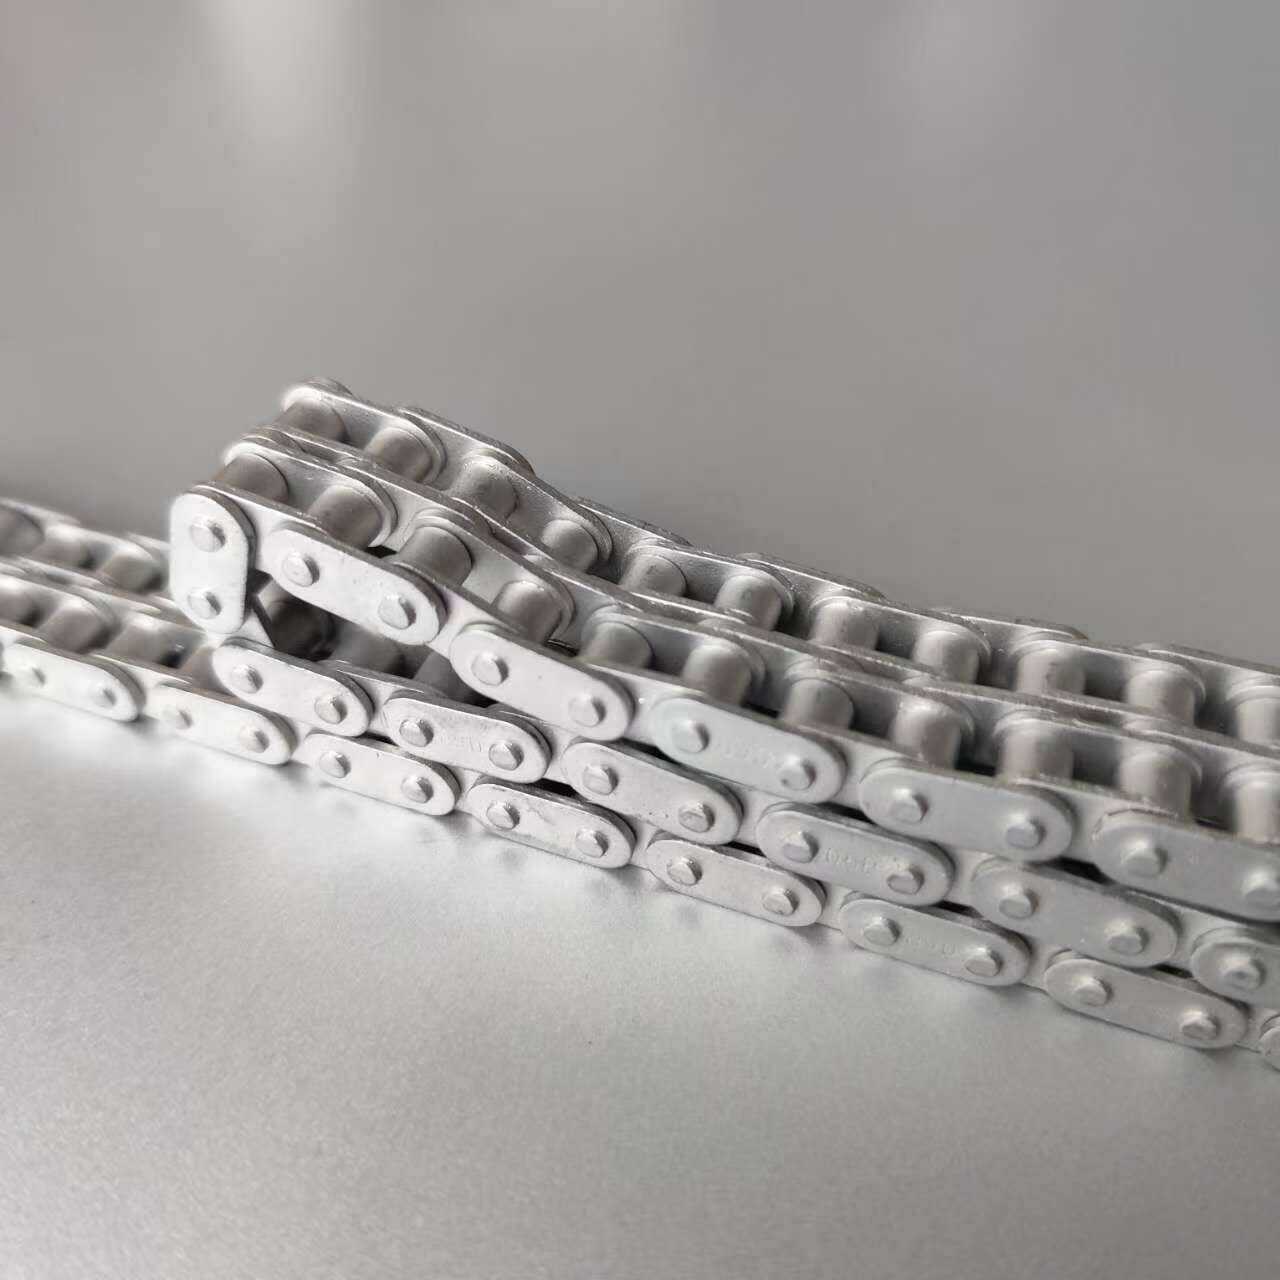
Die Dacromet-Beschichtung, auch bekannt als Zink-{0}}Chrom-Beschichtung, ist eine neuartige Technologie zur Oberflächenbehandlung von Metallen. Es handelt sich um eine anorganische wasserlösliche Beschichtung, die aus Zinkpulver, Aluminiumpulver und Chromsäureanhydrid als Grundmaterialien besteht.
2. Prinzip
Nachdem die Beschichtung auf die Oberfläche eines Metallwerkstücks aufgetragen und dann bei hoher Temperatur eingebrannt wurde, verdampft das Wasser in der Beschichtung und es kommt zu einer chemischen Reaktion zwischen Chromsäure und Zink und Aluminium, wodurch ein amorpher anorganischer Umwandlungsfilm entsteht, die Dacromet-Beschichtung. Diese Beschichtung kann fest auf der Metalloberfläche haften und einen guten Schutz für das Metall bieten.
3. Leistungsmerkmale
Hohe Korrosionsbeständigkeit: Zink und Aluminium in der Dacromet-Beschichtung fungieren als Opferanoden und Chromate bilden einen passiven Film. Es weist in Salzsprühtests eine bessere Korrosionsbeständigkeit auf als herkömmliche Verzinkung, z. B. über 1000 Stunden gegenüber . 200 - 300 Stunden.
Kein Risiko einer Wasserstoffversprödung: Im Gegensatz zur herkömmlichen Galvanisierung kommt bei der Dacromet-Behandlung kein Wasserstoff zum Einsatz
Gute Hitzebeständigkeit: Die Beschichtung behält eine stabile Leistung bei 250 - 300 Grad bei und wird beispielsweise in Autoabgasteilen verwendet, um Korrosion und Oxidation zu widerstehen.
Gute Durchlässigkeit: Es kann alle Teile komplex-geformter Werkstücke abdecken, einschließlich Lücken, Löcher und Gewinde, und sorgt so für einen wirksamen Schutz.
Prozessablauf
Vorbehandlung
Lösungsmittelentfettung: Verwenden Sie organische Lösungsmittel wie Trichlorethylen, Ethanol und Aceton, um Ölflecken auf der Oberfläche von Metallwerkstücken zu entfernen, um den Einfluss von Ölflecken auf die Haftung nachfolgender Beschichtungen zu vermeiden. Zum Entfetten können auch alkalische chemische Entfettungsmittel verwendet werden. Weichen Sie das Werkstück bei einer bestimmten Temperatur in der Entfettungsmittellösung ein und spülen Sie es anschließend mit klarem Wasser ab.
Kugelstrahlen: Durch eine Kugelstrahlmaschine werden Strahlmittel wie Stahlkugeln und Drahtstrahlkugeln mit hoher Geschwindigkeit auf die Oberfläche des Werkstücks geschleudert, um Verunreinigungen wie Oxidzunder, Rost und Schweißschlacke von der Oberfläche des Werkstücks zu entfernen, wodurch eine gewisse Rauheit auf der Oberfläche des Werkstücks entsteht und die Bindungskraft zwischen der Beschichtung und dem Substrat erhöht wird.
Beschichtungsbehandlung
Sprühen oder Tauchen:
Bitte beachten: Bei Werkstücken mit komplexen Formen, großen Abmessungen oder solchen, die nicht zum Eintauchen geeignet sind, verwenden Sie eine Spritzpistole, um die Dacromet-Beschichtung gleichmäßig auf die Oberfläche des Werkstücks zu sprühen, und achten Sie dabei auf die Kontrolle der Dicke und Gleichmäßigkeit des Sprühens.
Eintauchen: Tauchen Sie das gereinigte Werkstück in die Dacromet-Beschichtungslösung, damit die Oberfläche des Werkstücks die Beschichtungslösung vollständig absorbiert. Die Einweichzeit hängt vom Material, der Form des Werkstücks und der Formulierung der Beschichtungslösung ab und liegt im Allgemeinen zwischen einigen Sekunden und einigen Minuten.
Flüssigkeitsentfernung oder Nivellierung:
Flüssigkeitsentfernung: Bei Werkstücken, die durch Eintauchen behandelt wurden, geben Sie sie nach dem Herausnehmen in ein Schleudertrocknungsgerät und entfernen Sie die überschüssige Beschichtungslösung auf der Oberfläche des Werkstücks durch Zentrifugalkraft, um die Beschichtungsdicke gleichmäßig zu machen und Flüssigkeitsansammlungen und -durchhängen zu vermeiden.
Nivellierung: Das besprühte Werkstück kann unter bestimmten Temperatur- und Feuchtigkeitsbedingungen nivelliert werden, um die Beschichtungslösung auf natürliche Weise auf der Oberfläche des Werkstücks zu verteilen und die Gleichmäßigkeit der Beschichtung weiter zu verbessern.
Heilbehandlung
Vor-Backen: Legen Sie das mit der Dacromet-Beschichtung beschichtete Werkstück in einen Ofen oder Trockentunnel und backen Sie es bei einer niedrigeren Temperatur (z. B. 100 - 150 Grad) vor-, damit sich das Wasser und die organischen Lösungsmittel in der Beschichtungslösung zunächst verflüchtigen. Die Vorbackzeit-beträgt in der Regel 10 - 20 Minuten.
Hochtemperatur-Sintern: Das vorgebackene Werkstück wird weiterhin bei einer höheren Temperatur (ca. 300 Grad) gesintert, damit die Metallpartikel wie Zink und Aluminium in der Beschichtungslösung mit Chromsäure usw. reagieren und eine dichte Zink-Chrom-Beschichtung bilden. Die Sinterzeit beträgt üblicherweise 30 - 60 Minuten. Die konkrete Zeit und Temperatur hängen von der Formulierung der Beschichtungslösung und den Anforderungen des Werkstücks ab.
Nach-Behandlung
Kühlung: Die Temperatur des Werkstücks nach dem Hochtemperatursintern ist hoch und muss durch natürliche Kühlung oder Luftkühlung, Wasserkühlung usw. schnell auf Raumtemperatur abgekühlt werden, um eine Verschlechterung der Beschichtungsleistung oder eine Verformung des Werkstücks aufgrund eines langen Aufenthalts bei hoher Temperatur zu vermeiden.
Inspektion: Führen Sie eine Inspektion des behandelten Werkstücks durch, um zu überprüfen, ob die Beschichtung gleichmäßig und vollständig ist und ob Mängel wie fehlende Beschichtung, Blasenbildung und Risse vorliegen. Führen Sie gleichzeitig relevante Leistungstests wie Salzsprühtests und Haftungstests durch, um sicherzustellen, dass die Qualität der Beschichtung den Anforderungen entspricht.
Verpackung und Lagerung: Verpacken Sie das geprüfte qualifizierte Werkstück, um Schäden und Verschmutzung der Beschichtung während Lagerung und Transport zu vermeiden, und lagern Sie es in einer trockenen und belüfteten Umgebung.
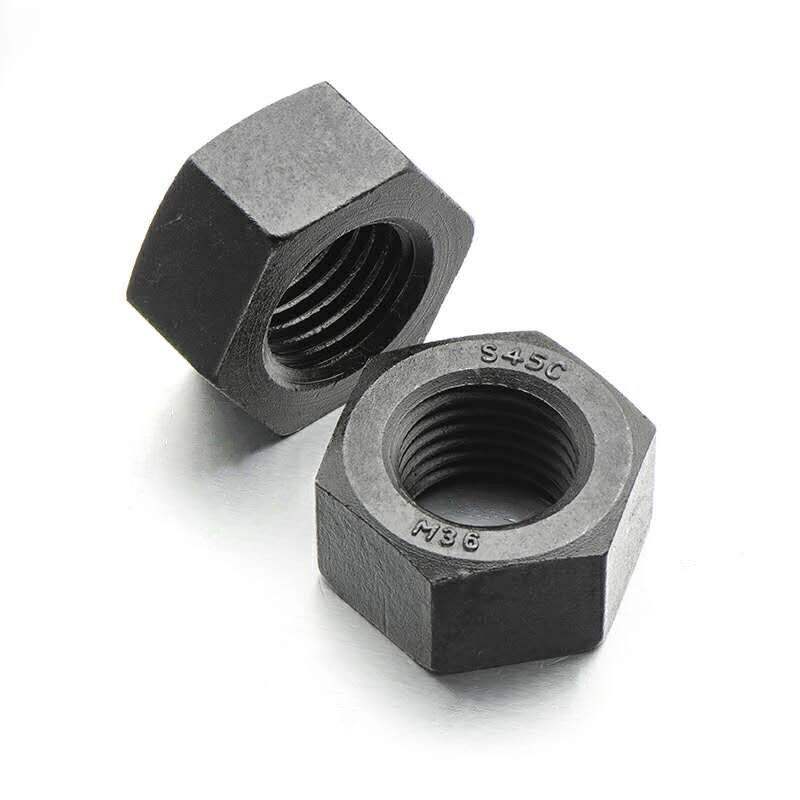
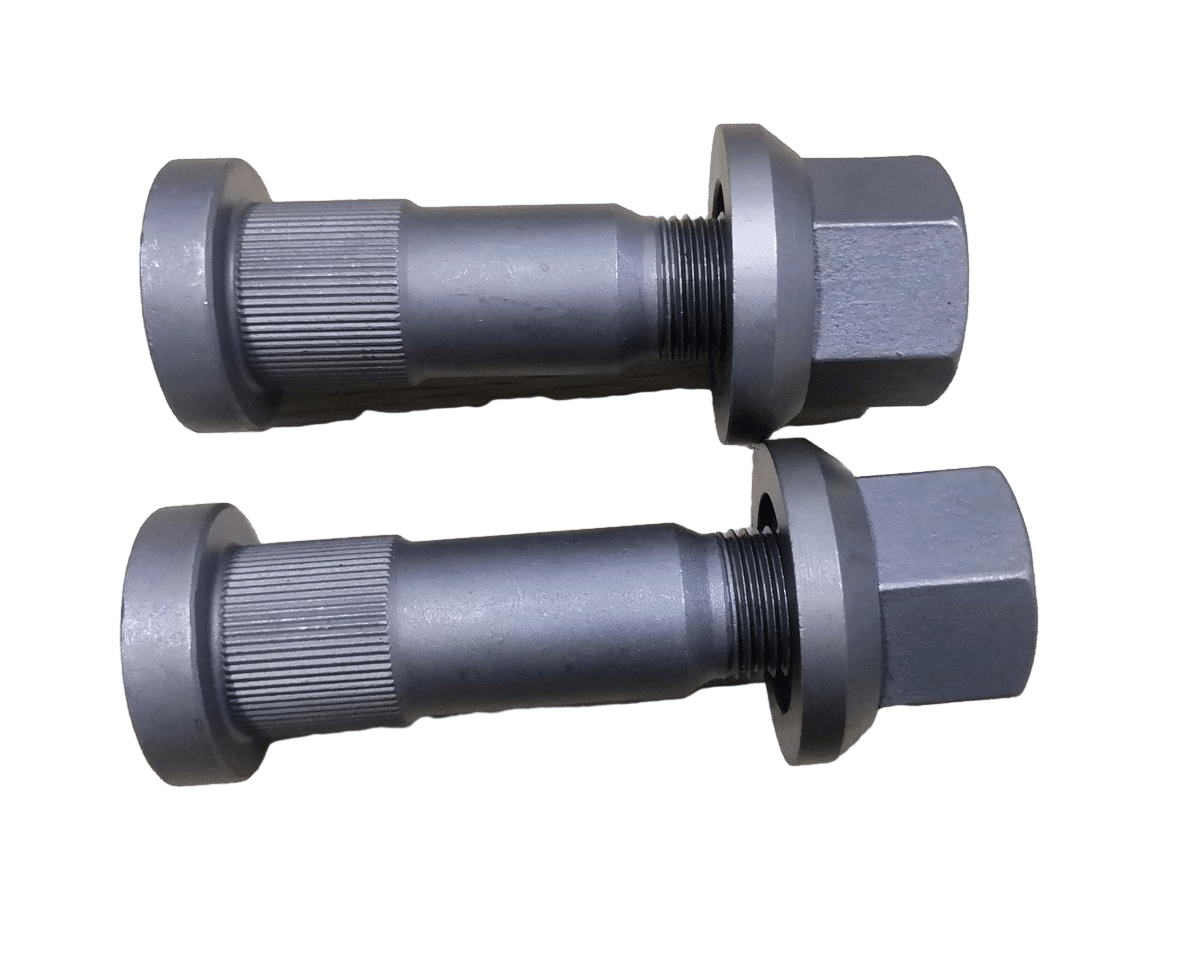
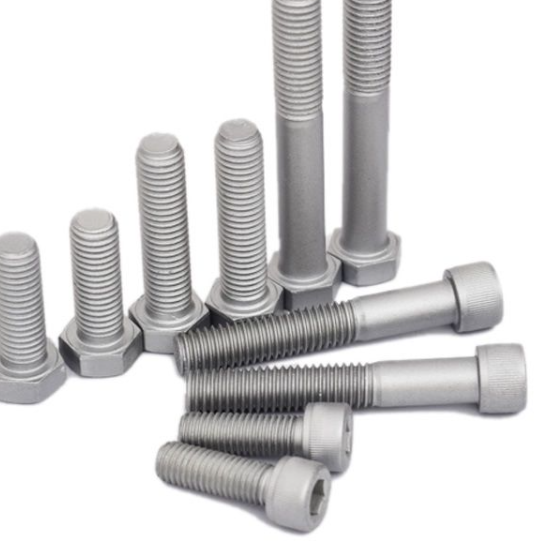
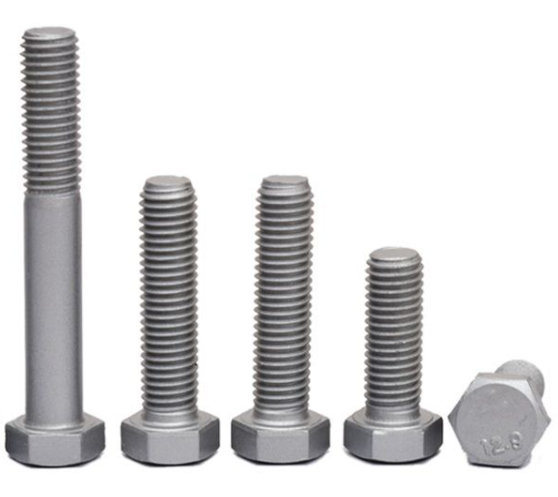
Eigenschaften
Vorteile der Dacromet-Beschichtung
Hervorragende Korrosionsbeständigkeit: Obwohl die Dicke der Dacromet-Folie nur 4 - 8μm beträgt, ist ihre Rostschutzwirkung mehr als das 7 - 10-fache der herkömmlichen galvanischen Verzinkung, Feuerverzinkung oder Beschichtungsverfahren. Nach mehr als 1200 Stunden Salzsprühtest ist kein roter Rost aufgetreten.
Gute Hitzebeständigkeit: Es widersteht Hochtemperaturkorrosion und die Hitzebeständigkeit kann Temperaturen von mehr als 300 Grad erreichen. Das Aussehen verändert sich bei Langzeitgebrauch bei 250 Grad kaum und die Korrosionsbeständigkeit ist sehr hoch. Der herkömmliche Verzinkungsprozess blättert jedoch ab und wird verworfen, wenn die Temperatur 100 Grad erreicht.
Keine Wasserstoffversprödung: Durch den Behandlungsprozess wird sichergestellt, dass keine Wasserstoffversprödung auftritt. Dies eignet sich sehr gut zum Beschichten beanspruchter Teile und vermeidet die Gefahr einer Wasserstoffversprödung von hochfestem Stahl während Beiz- und Galvanikprozessen.
Gute Haftung und Nachlackierungsleistung: Es hat eine gute Haftung auf dem Metallsubstrat und eine starke Haftung auf anderen zusätzlichen Beschichtungen. Die behandelten Teile lassen sich gut besprühen und einfärben und die Haftung zur organischen Beschichtung übertrifft sogar die des Phosphatierungsfilms.
Gute Durchlässigkeit: Es kann in tiefe Löcher, schmale Schlitze von Werkstücken und in die Innenwände von Rohrverbindungsstücken eindringen und einen guten Schutzfilm bilden, wodurch das Problem schlechter gleichmäßiger Beschichtungs- und Tiefenbeschichtungsfähigkeiten beim Galvanisierungsprozess gelöst wird.
Keine Umweltverschmutzung und Gefährdung der Bevölkerung: Während des gesamten Herstellungs- und Verarbeitungsprozesses sowie der Werkstückbeschichtung entstehen keine Abwässer oder Abgase, die die Umwelt belasten. Es ist keine drei-Abfallbehandlung erforderlich, was die Behandlungskosten senkt.
Gute Wetterbeständigkeit: Es widersteht der Erosion von Schwefeldioxid, saurem Regen, Rauch und Staub. Sein Schwefeldioxid-Beständigkeitstest kann 3 Zyklen erreichen und es weist auch eine gewisse Beständigkeit gegen chemische Medikamente, Benzin und Motorölkorrosion auf.
Nachteile der Dacromet-Beschichtung
Einige Komponenten sind schädlich: In der Anfangsphase enthielten einige Dacromet Chromionen, die für die Umwelt und den menschlichen Körper schädlich waren, insbesondere sechswertige Chromionen, die krebserregend sind. Aus Umweltschutzgründen enthält das aktuelle Dacromet jedoch keine sechswertigen Chromionen mehr.
Hoher Energieverbrauch: Die Sintertemperatur ist relativ hoch (ca. 300 Grad) und die Zeit ist lang. Die Härtungsausrüstung verbraucht viel Energie und ist in diesem Prozess mit hohen Kosten verbunden, wobei die verbrauchten Kosten ein Viertel der Gesamtkosten ausmachen.
Schlechte Oberflächenhärte und Verschleißfestigkeit: Die Oberflächenhärte ist nicht hoch und die Verschleißfestigkeit ist nicht gut. Es ist nicht für den Kontakt und die Verbindung mit Teilen aus Kupfer, Magnesium, Nickel und Edelstahl geeignet, da es Kontaktkorrosion verursacht und die Oberflächenqualität sowie die Korrosionsschutzleistung des Produkts beeinträchtigt.
Einfarbig: Die Oberflächenfarbe ist normalerweise nur Silber-weiß und Silber-grau, was relativ einfarbig ist und nicht für Anwendungen geeignet ist, die personalisierte Farben erfordern. Obwohl durch Nachbehandlung oder Verbundbeschichtungen unterschiedliche Farben erzielt werden können, erhöht sich die Prozesskomplexität.
Schlechte Leitfähigkeit: Die Beschichtung ist ein schlechter Leiter und die Leitfähigkeit ist nicht sehr gut. Daher ist es nicht für Teile geeignet, die eine leitende Verbindung erfordern, wie z. B. Erdungsbolzen von Elektrogeräten.